Resumo: A embalagem monomaterial usa, em quase todo o peso, uma só família de plástico, como só polietileno (PE) ou só polipropileno (PP). No entanto, ela só é de fato reciclável quando o polímero principal domina o peso e os outros materiais ficam dentro de limites. Entram nessa conta barreiras como o EVOH (copolímero de etileno e álcool vinílico), adesivos e tintas. As diretrizes europeias da CEFLEX (iniciativa de economia circular para embalagens flexíveis) e da RecyClass definem esses limites. Além disso, a embalagem precisa ser coletada, triada e reprocessada de verdade.
Este guia explica o que é uma embalagem monomaterial e compara as estruturas tradicionais com as alternativas. Em seguida, mostra os limites de cada diretriz para barreira, adesivo e tinta. Por fim, mostra o que muda na máquina da convertedora e a ligação com o Decreto 12.688/2025. O texto serve para quem desenvolve embalagem no dono da marca, para o engenheiro de produto da convertedora e para o comprador.
O que é embalagem monomaterial?
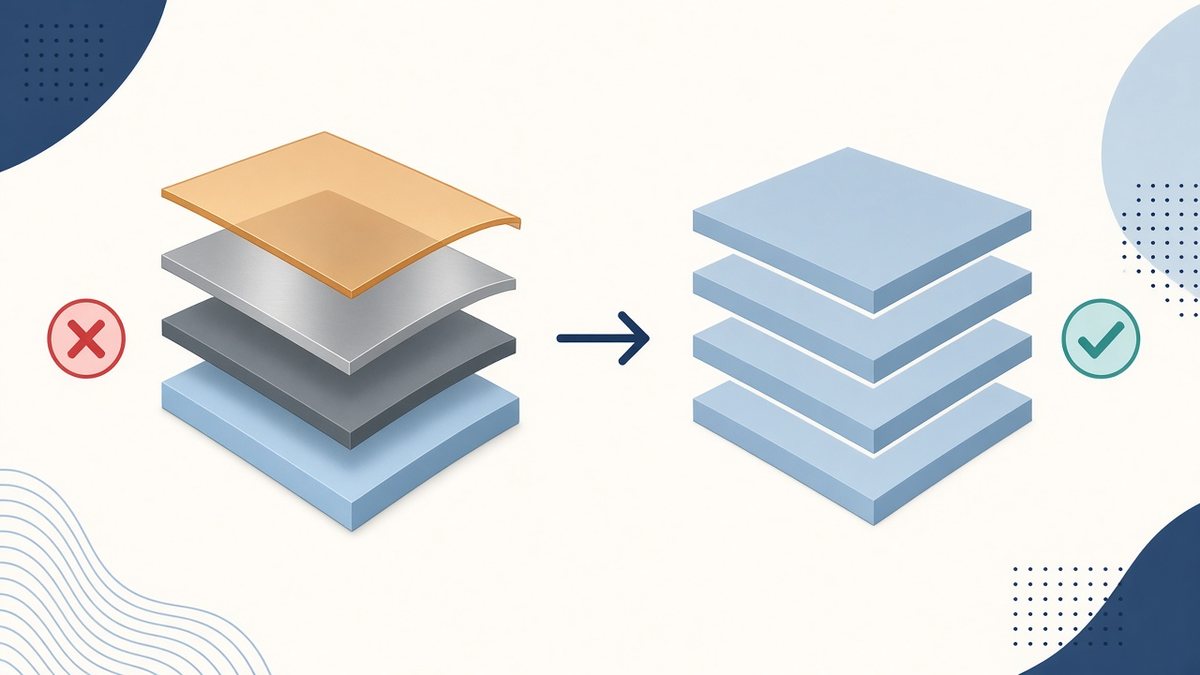
Embalagem monomaterial é a embalagem em que as camadas, o selante e os acessórios vêm da mesma família de polímero, para que ela inteira volte a um único fluxo de reciclagem.
Um pouch de PET/PE, por exemplo, une o PET (politereftalato de etileno, o poliéster) ao polietileno. Na reciclagem, essas camadas coladas não se separam. Por isso, segundo a metodologia da RecyClass, iniciativa europeia que avalia a reciclabilidade de plásticos, elas seguem juntas no processo e limitam o uso do material reciclado. Já um pouch de PE/PE usa polietileno nas duas faces. Da mesma forma, um laminado de BOPP/BOPP (polipropileno biorientado) usa só PP.
Na prática, porém, “mono” não significa 100 por cento. Afinal, as diretrizes aceitam pequenas quantidades de outros materiais, desde que fiquem dentro de limites testados. Ou seja, o rótulo “monomaterial” não basta. O que conta é a receita completa da estrutura.
Por que a embalagem monomaterial ganhou força
Na Europa, o tema já virou regra. A CEFLEX publica as diretrizes D4ACE (Designing for a Circular Economy, ou desenhando para uma economia circular). Segundo o resumo executivo das diretrizes, o mercado europeu de flexíveis de consumo soma cerca de 8,4 milhões de toneladas por ano. Desse total, 50 a 60 por cento já usam PE, PP ou mistura de poliolefinas. Além disso, o PPWR (o novo regulamento europeu de embalagens e resíduos de embalagens) prevê que, a partir de 2030, só embalagens recicláveis poderão entrar no mercado. Portanto, a convertedora brasileira que exporta, ou que atende multinacionais, já sente essa pressão.
Vale lembrar que também existem soluções monomaterial em PET, como os filmes de poliéster para frutas, legumes e verduras. Contudo, as diretrizes da CEFLEX tratam só de poliolefinas (PE e PP), porque esse fluxo já tem reciclagem mecânica em escala industrial na Europa. Por isso, este guia foca em PE e PP, assunto que a ProjetoPack acompanha desde a notícia sobre o mercado de embalagens mono material.
Embalagem monomaterial na prática: o que substitui o quê
A tabela resume as trocas mais comuns e o que muda em barreira e em máquina. Os limites citados vêm das diretrizes da RecyClass (versão de março de 2026) e da CEFLEX (versão de 2025).
| Estrutura tradicional | Alternativa monomaterial | O que muda em barreira | O que muda em máquina |
|---|---|---|---|
| PET/PE (pouches, sachês e tampas) | MDO-PE/PE, ou seja, PE orientado na direção da máquina (MDO, do inglês machine direction orientation) no lugar do PET | Para oxigênio, a barreira passa a vir de EVOH coextrudado ou de um coating de AlOx (óxido de alumínio) ou SiOx (óxido de silício), dentro dos limites | A face externa de PE suporta menos calor que o PET. Por isso, o selante precisa selar em temperatura mais baixa |
| BOPP/PE ou PET/PE (snacks e biscoitos) | BOPP/BOPP ou BOPP/CPP (polipropileno cast) | A barreira pode vir de BOPP metalizado ou com AlOx. No entanto, a RecyClass só aceita metalização, com penalidade, em filmes de PP coloridos ou com mais de 30 por cento da área impressa | Papel e PET toleram mordentes mais quentes que o BOPP comum. Além disso, selantes de PP ainda selam menos que os de PE |
| PET metalizado/PE ou PET/alumínio/PE (alta barreira) | PE/PE com EVOH, ou BOPP metalizado/BOPP | O alumínio sai da estrutura, porque não é compatível com a reciclagem de PE ou PP. Assim, o EVOH ou a metalização assumem a barreira | Valide a barreira no laminado pronto, e não só no filme |
| PA/PE ou PET/PA/PE (vácuo, carnes e queijos) | PE/PE com pouca PA (poliamida, o náilon) coextrudada e camada de ligação | A PA continua possível, mas em teor limitado e com camada de ligação específica | A PA costuma entrar pela resistência mecânica e à perfuração. Por isso, a nova estrutura precisa passar por teste de perfuração |
E o BOPP/PE, conta como monomaterial?
Nem sempre. Afinal, o BOPP/PE mistura duas poliolefinas. Segundo a RecyClass, uma embalagem de PE aceita até 5 por cento de PP, e uma de PP aceita até 10 por cento de PE, ambas com penalidade. Por isso, o BOPP/PE comum não entra como monomaterial nessas tabelas. A CEFLEX, por sua vez, tem uma tabela própria para misturas de poliolefinas.
Quando a embalagem monomaterial é de fato reciclável?
As quatro condições da reciclabilidade
A RecyClass adota a definição de reciclabilidade criada em 2018 por duas associações de recicladores. São elas a Association of Plastic Recyclers (APR), dos Estados Unidos, e a Plastics Recyclers Europe (PRE). Por essa definição, a embalagem precisa cumprir quatro condições ao mesmo tempo:
- usar um material que tenha coleta para reciclagem e valor de mercado ou programa legal de apoio;
- ir para a triagem e entrar num fluxo definido de reciclagem;
- passar por processos comerciais de reciclagem;
- virar matéria-prima de novos produtos.
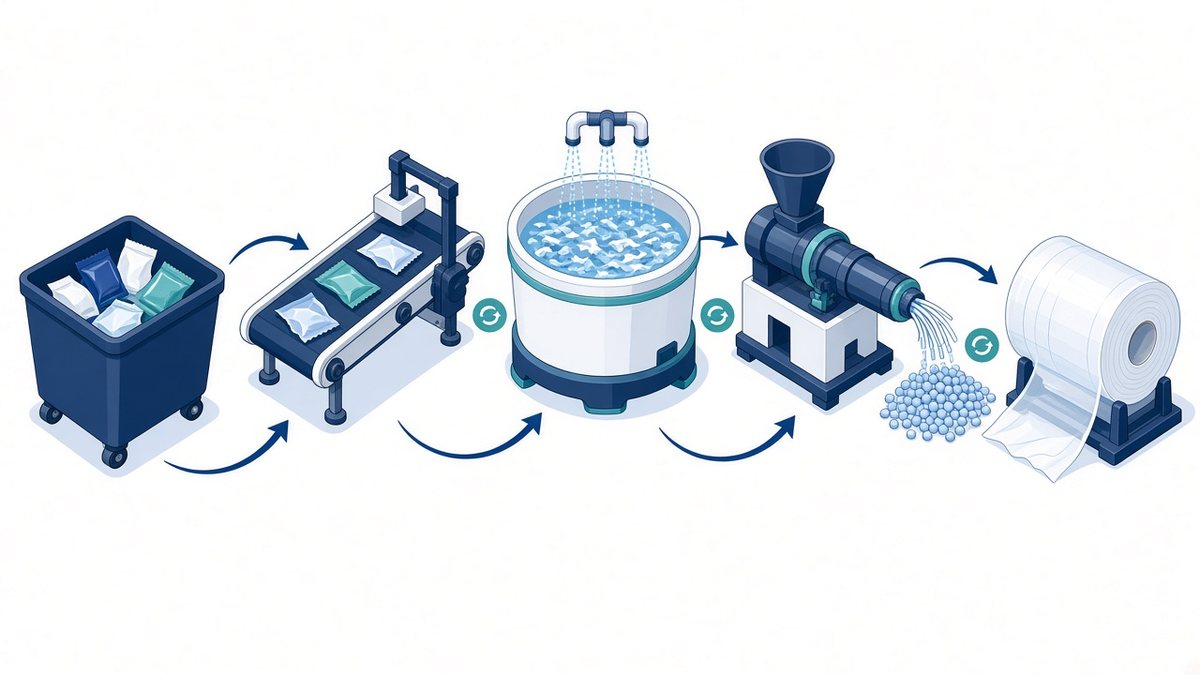
Ou seja, a estrutura certa é só o começo. Como as duas diretrizes partem da reciclagem europeia, no Brasil vale checar se há coleta, triagem e reciclador para o fluxo da embalagem. Num seminário da ABIEF (Associação Brasileira da Indústria de Embalagens Plásticas Flexíveis), o setor concluiu que a reciclagem de flexíveis é viável. Mesmo assim, o presidente da entidade apontou o custo e a organização da cadeia como entraves.
Quanto do peso precisa ser do polímero principal
Na metodologia da RecyClass, a parte reciclável de um flexível é o peso de PE ou PP dividido pelo peso total da embalagem. Assim, a classe máxima depende dessa conta: A a partir de 95 por cento, B de 80 a 95 por cento, e C de 70 a 80 por cento. Abaixo de 70 por cento, a embalagem não é reciclável. Além disso, basta um item de “compatibilidade limitada” para a embalagem cair uma classe, de A para B ou de B para C.
Já a CEFLEX trabalha com três faixas: compatível, compatibilidade limitada e não compatível. O percentual mínimo de PE ou PP da versão de 2025 está nas tabelas completas, que a CEFLEX envia por formulário. Por isso, este guia não cita esse número.
Barreiras: EVOH, PA, metalização e coatings
A barreira é o ponto mais sensível da embalagem monomaterial. Afinal, ela protege o produto e define o shelf life, isto é, a vida de prateleira. Por isso, as diretrizes não proíbem a barreira. Em vez disso, limitam a quantidade e exigem compatibilizantes.
O compatibilizante mais citado é a camada de ligação de PE-g-MAH, ou seja, polietileno enxertado com anidrido maleico. Ela une o EVOH ao PE. Segundo a CEFLEX, isso ajuda a manter estável a extrusão e a qualidade do reciclado. Por exemplo, a diretriz da RecyClass para filmes de PE coloridos aceita até 5 por cento de EVOH sem penalidade. Para isso, a camada de ligação precisa pesar pelo menos o mesmo que o EVOH. Acima de 5 por cento, o EVOH passa a ser não compatível.
A CEFLEX, por outro lado, publicou limites mais altos a partir dos testes da Fase 2. Segundo a CEFLEX, o EVOH coextrudado é compatível com a reciclagem de PE até 10 por cento do peso, com pelo menos 12 por cento de camada de ligação. Em PP, o limite é 7 por cento, com pelo menos 17 por cento de camada de ligação. Além disso, a RecyClass mantém uma lista de tecnologias aprovadas, com compatibilizantes que podem mudar esses limites. Nesse caso, porém, cada aprovação vale só nas condições da sua carta.
Coatings, metalização e alumínio
Já os coatings de AlOx e SiOx sem outro revestimento aparecem como totalmente compatíveis nas tabelas da RecyClass para PE e PP. Por outro lado, a metalização muda de nota conforme a cor do filme. Em filmes de PE e PP naturais (transparentes e com até 30 por cento da área impressa), ela é não compatível. Em filmes coloridos, entra como compatibilidade limitada. Por fim, PVDC (policloreto de vinilideno) e alumínio não são compatíveis. A própria CEFLEX informa que os testes confirmaram o PET e o PVDC como incompatíveis com a reciclagem mecânica de poliolefinas.
Adesivos e tintas também contam
Muitas vezes, a estrutura passa no teste do polímero e falha no adesivo ou na tinta. Na diretriz de PE colorido da RecyClass, por exemplo, adesivos de PU (poliuretano) e acrílicos à base de água até 3 por cento do peso são compatíveis. De 3 a 5 por cento, a compatibilidade fica limitada, e acima de 5 por cento não há compatibilidade. Já tintas e vernizes passam sem penalidade até 5 por cento do peso.
Além disso, o ligante da tinta pesa. A RecyClass considera não compatíveis as tintas com ligantes clorados, como os copolímeros de PVC (policloreto de vinila). Da mesma forma, nos filmes coloridos, a nitrocelulose (NC) acima de 0,8 por cento do peso também reprova. Já a CEFLEX cita, no resumo de 2025, um limite de 5 por cento do peso para adesivos e coatings.
Limites de barreira em cada diretriz
As tabelas comparam os limites que conferimos nos documentos públicos de cada entidade. Quando um valor da CEFLEX não aparece no material aberto, a célula indica isso.
| Elemento | CEFLEX D4ACE (2025) | RecyClass (2026) |
|---|---|---|
| Peso do polímero principal | Valor nas tabelas completas, enviadas por formulário | Classe A com pelo menos 95 por cento, B com 80 por cento e C com 70 por cento do peso em PE ou PP |
| EVOH em PE | Até 10 por cento do peso, com pelo menos 12 por cento de camada de ligação PE-g-MAH | Até 5 por cento sem penalidade, com camada de ligação de peso igual ou maior que o do EVOH. Acima disso, não compatível |
| EVOH em PP | Até 7 por cento do peso, com pelo menos 17 por cento de camada de ligação PE-g-MAH | Até 5 por cento, com compatibilidade limitada. Acima disso, não compatível |
| PA em PE | PA6 até 35 por cento, com camadas de ligação específicas | Até 15 por cento de copolímero de PA 6/6.6 com fusão até 192 °C e pelo menos 10 por cento de PE-g-MAH, com compatibilidade limitada. Outras PA, não compatíveis |
Limites de adesivo, tinta e outros materiais
Já adesivos, tintas e materiais estranhos ao PE e ao PP seguem estes limites.
| Elemento | CEFLEX D4ACE (2025) | RecyClass (2026) |
|---|---|---|
| Adesivos de laminação | Até 5 por cento do peso (adesivos e coatings) | Em PE colorido, PU e acrílicos à base de água até 3 por cento sem penalidade e de 3 a 5 por cento com penalidade |
| Tintas e vernizes | Limite não divulgado no resumo público | Em filmes coloridos, até 5 por cento sem penalidade e de 5 a 7 por cento com penalidade. Ligantes clorados, não compatíveis |
| PET e PVDC | Testes confirmaram a incompatibilidade com a reciclagem de poliolefinas | Não compatíveis com filmes de PE e de PP |
| Metalização e alumínio | Flexíveis com folha de alumínio costumam ir para a pirólise, que recupera o metal. Limite de metalização não divulgado no resumo público | Metalização com penalidade em filmes coloridos e não compatível nos naturais. Alumínio, não compatível |
Qual diretriz seguir?
Repare que as duas diretrizes não dizem a mesma coisa. Por isso, defina com o cliente qual referência vale para o projeto antes de fechar a estrutura. Além disso, confira a versão em vigor, porque as duas entidades revisam as tabelas regularmente.
O que muda na máquina da convertedora com a embalagem monomaterial
Impressão e laminação
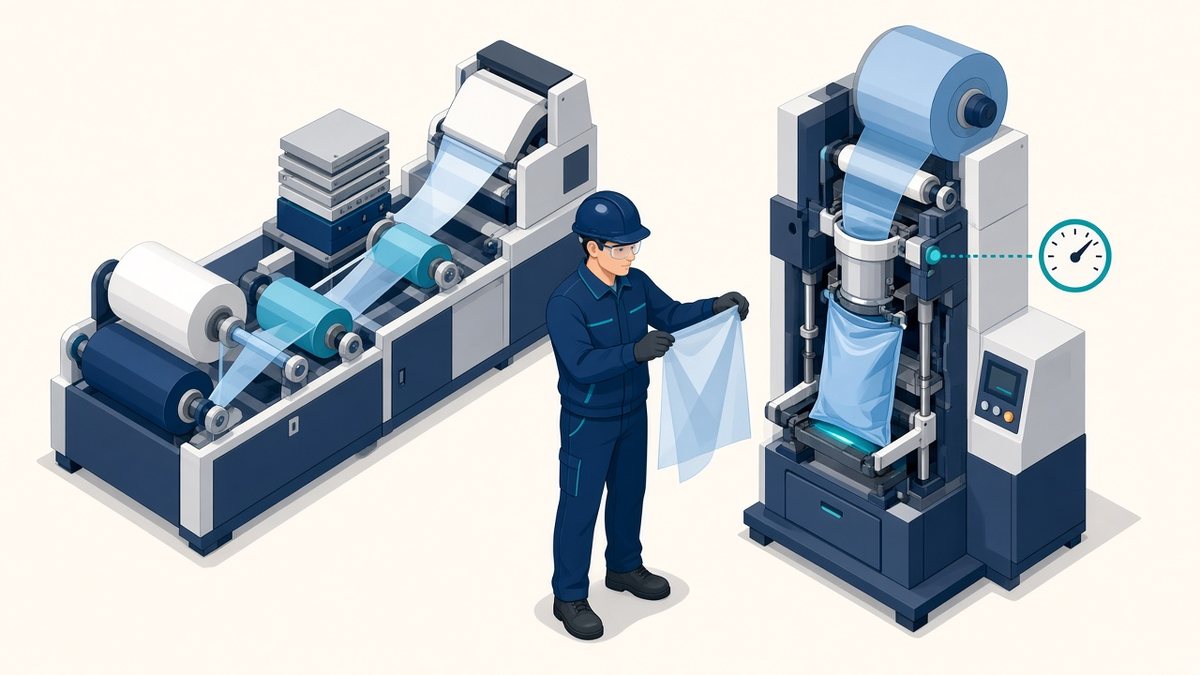
Na troca de PET por MDO-PE, o PE orientado assume o papel de filme de impressão. Segundo um estudo de caso da Walki com a Dow, o estiramento na direção de produção melhora a rigidez, a barreira e a transparência do PE. No entanto, o mesmo texto lembra que o MDO-PE costuma ter superfície muito brilhante. Assim, quem quer acabamento fosco precisa de um filme desenvolvido para isso, como o do estudo.
Na laminação, o cuidado principal é a gramatura de adesivo. Afinal, os limites das diretrizes valem em porcentagem do peso total. Num exemplo ilustrativo, um laminado de 100 g/m² com 3 g/m² de adesivo chega a 3 por cento de adesivo. Portanto, estruturas mais finas deixam menos folga para adesivo, tinta e verniz.
Selagem e envase
Aqui está a maior mudança. Segundo a Jindal Films, papel e PET são rígidos, estáveis ao calor e toleram mordentes muito quentes. Já a face externa de PE ou de PP suporta menos calor. Por isso, no estudo da Walki, a solução foi um selante com plastômero que sela em temperatura mais baixa. Assim, a selagem acontece antes de a face externa deformar.
No BOPP/BOPP, o desafio aparece no selante. A própria Jindal afirma que desenvolveu filmes de BOPP com melhor selagem para “fechar parcialmente a diferença” em relação aos selantes de PE. Ou seja, a janela de selagem e a resistência da solda precisam de validação na máquina do cliente.
Teste antes de trocar a estrutura
- Barreira: meça as taxas de passagem de oxigênio e de vapor d’água no laminado pronto, e não só no filme.
- Selagem: levante a curva de temperatura de selagem e a resistência da solda na envasadora do cliente.
- Mecânica: repita os testes de queda e de perfuração, principalmente quando a PA sair da estrutura.
- Conta do peso: some adesivo, tinta, verniz, EVOH e camada de ligação e compare com a diretriz escolhida.
- Tinta: confirme com o fornecedor o tipo de ligante e o teor de nitrocelulose.
Embalagem monomaterial e o Decreto 12.688/2025
No Brasil, o Decreto 12.688/2025 criou metas de conteúdo reciclado para embalagens plásticas. O índice mínimo começa em 22 por cento em 2026, chega a 30 por cento em 2030 e alcança 40 por cento em 2040. Além disso, as metas valem para fabricantes e importadores, desde janeiro de 2026 para as grandes empresas e desde julho de 2026 para as pequenas e médias. No entanto, as embalagens com regulamentação específica, inclusive as de alimentos, ficam fora dessas metas.
A ligação com a embalagem monomaterial é indireta, mas forte. Para cumprir a meta, o mercado precisa de PCR (resina reciclada pós-consumo) em volume e qualidade. Segundo a CEFLEX, estruturas de PE ou de PP puros rendem mais na reciclagem e geram reciclado de melhor qualidade. Ou seja, a embalagem monomaterial de hoje vira o PCR de amanhã. Inclusive, o próprio decreto lista, entre os objetivos, estimular embalagens com maior potencial de reciclabilidade.
Por outro lado, usar PCR não muda a nota de reciclabilidade. A RecyClass deixa isso claro nas tabelas de filmes de PE e de PP. Portanto, são duas metas diferentes: desenhar para reciclar e incorporar reciclado. Para entender prazos e obrigações, leia o nosso guia do Decreto 12.688 e das metas de conteúdo reciclado.
Perguntas frequentes sobre embalagem monomaterial
O que é embalagem monomaterial?
É a embalagem em que as camadas, o selante e os acessórios vêm da mesma família de polímero, como só PE ou só PP. Assim, ela inteira pode voltar a um único fluxo de reciclagem. Ainda assim, as diretrizes aceitam pequenas quantidades de outros materiais, dentro de limites.
Toda embalagem monomaterial é reciclável?
Não. Primeiro, barreiras, adesivos e tintas precisam ficar dentro dos limites da diretriz. Além disso, a embalagem precisa ter coleta, triagem e reciclador para o seu fluxo. Sem essas condições, ela é monomaterial, mas não chega a ser reciclada.
Quanto EVOH uma embalagem de PE pode ter?
Depende da diretriz. A RecyClass aceita até 5 por cento do peso sem penalidade, com camada de ligação de peso igual ou maior que o do EVOH. Já a CEFLEX informa compatibilidade até 10 por cento, desde que haja pelo menos 12 por cento de camada de ligação de PE-g-MAH.
PET/PE é reciclável?
Não no fluxo de PE. Afinal, as camadas coladas não se separam na reciclagem mecânica. Por isso, a RecyClass classifica o PET como não compatível em filmes de PE. Da mesma forma, os testes da CEFLEX confirmaram o PET como incompatível com a reciclagem de poliolefinas.
A embalagem monomaterial ajuda a cumprir o Decreto 12.688?
De forma indireta, sim. O decreto exige conteúdo reciclado crescente, de 22 por cento em 2026 a 40 por cento em 2040. Como a embalagem monomaterial gera reciclado de melhor qualidade, ela amplia a oferta de PCR. No entanto, usar PCR não torna uma embalagem reciclável, e reciclabilidade não substitui a meta de conteúdo reciclado.
Como a ProjetoPack ajuda na migração para embalagem monomaterial
Migrar para uma embalagem monomaterial mexe em impressão, laminação, selagem e qualidade ao mesmo tempo. Por isso, vale planejar a troca com método, do desenho da estrutura ao teste na envasadora. Nesse sentido, o programa Excelência em Laminação da ProjetoPack treina a equipe para controlar as variáveis de laminação e resolver problemas na produção. Se você está avaliando trocar um PET/PE ou um laminado com alumínio, fale com a gente. Afinal, uma conversa técnica antes do primeiro teste economiza bobinas e tempo de máquina.
Fontes consultadas
- CEFLEX. Designing for a Circular Economy – Executive Summary (setembro de 2025).
- CEFLEX. Testing: Introduction, Design Principles e Recyclability.
- CEFLEX. Material insights you can act on: EVOH in PE and PP flexible packaging (página oficial no LinkedIn).
- RecyClass. RecyClass Recyclability Methodology (PDF de agosto de 2025).
- RecyClass. Diretrizes de design para reciclagem: filmes de PE naturais, filmes de PE coloridos, filmes de PP naturais e filmes de PP coloridos (atualizadas em março de 2026).
- Planalto. Decreto nº 12.688, de 21 de outubro de 2025.
- Walki. Walki and Dow collaborate on a groundbreaking mono-material MDO-PE packaging solution (16/06/2026).
- Jindal Films. Mono PP: improved flexible packaging recycling.
Limites conferidos nos documentos da CEFLEX e da RecyClass em 08/10/2026.