Resumo: OEE em gráficas (Overall Equipment Effectiveness, eficiência global do equipamento) mede quanto do tempo da máquina vira produto bom. A fórmula é disponibilidade × desempenho × qualidade. Este guia mostra como calcular o indicador numa linha de embalagem, traz um exemplo ilustrativo de impressora flexográfica e uma tabela perda → como aparece → onde medir. Também liga o OEE à análise de dados na linha de embalagem e aos programas de eficiência da ProjetoPack.
Assim, o texto serve ao gerente industrial, ao diretor de operações e ao PCP (planejamento e controle da produção). Porém, os números do exemplo da prensa são ilustrativos: não representam uma fábrica real.
O que é OEE em gráficas?
OEE em gráficas é o indicador que mostra a fração do tempo planejado de produção em que a máquina entrega produto conforme a especificação, na velocidade de referência. Em outras palavras: disponibilidade × desempenho × qualidade.
De fato, a família ISO 22400 trata de indicadores-chave de desempenho para a manufatura. Além disso, a parte ISO 22400-2 descreve conceitos e fórmulas de vários KPIs (Key Performance Indicators, indicadores-chave de desempenho), entre eles os ligados à eficácia do equipamento. Contudo, não reproduzimos o texto normativo: a norma é paga e o site da ISO bloqueou a leitura automática neste ambiente. Ainda assim, a lógica prática do OEE usada no chão de fábrica de embalagens segue a mesma estrutura de três fatores.
A fórmula do OEE em gráficas
Primeiramente, disponibilidade = tempo de operação ÷ tempo planejado. Ou seja, desconta paradas (quebra, falta de substrato, setup longo demais quando medido como perda de disponibilidade).
Em seguida, desempenho = (quantidade produzida × tempo de ciclo ideal) ÷ tempo de operação. Ou seja, desconta velocidade abaixo do padrão e microparadas.
Por fim, qualidade = quantidade boa ÷ quantidade total produzida. Ou seja, desconta refugo, retrabalho e metros fora de especificação.
Portanto, OEE = disponibilidade × desempenho × qualidade.
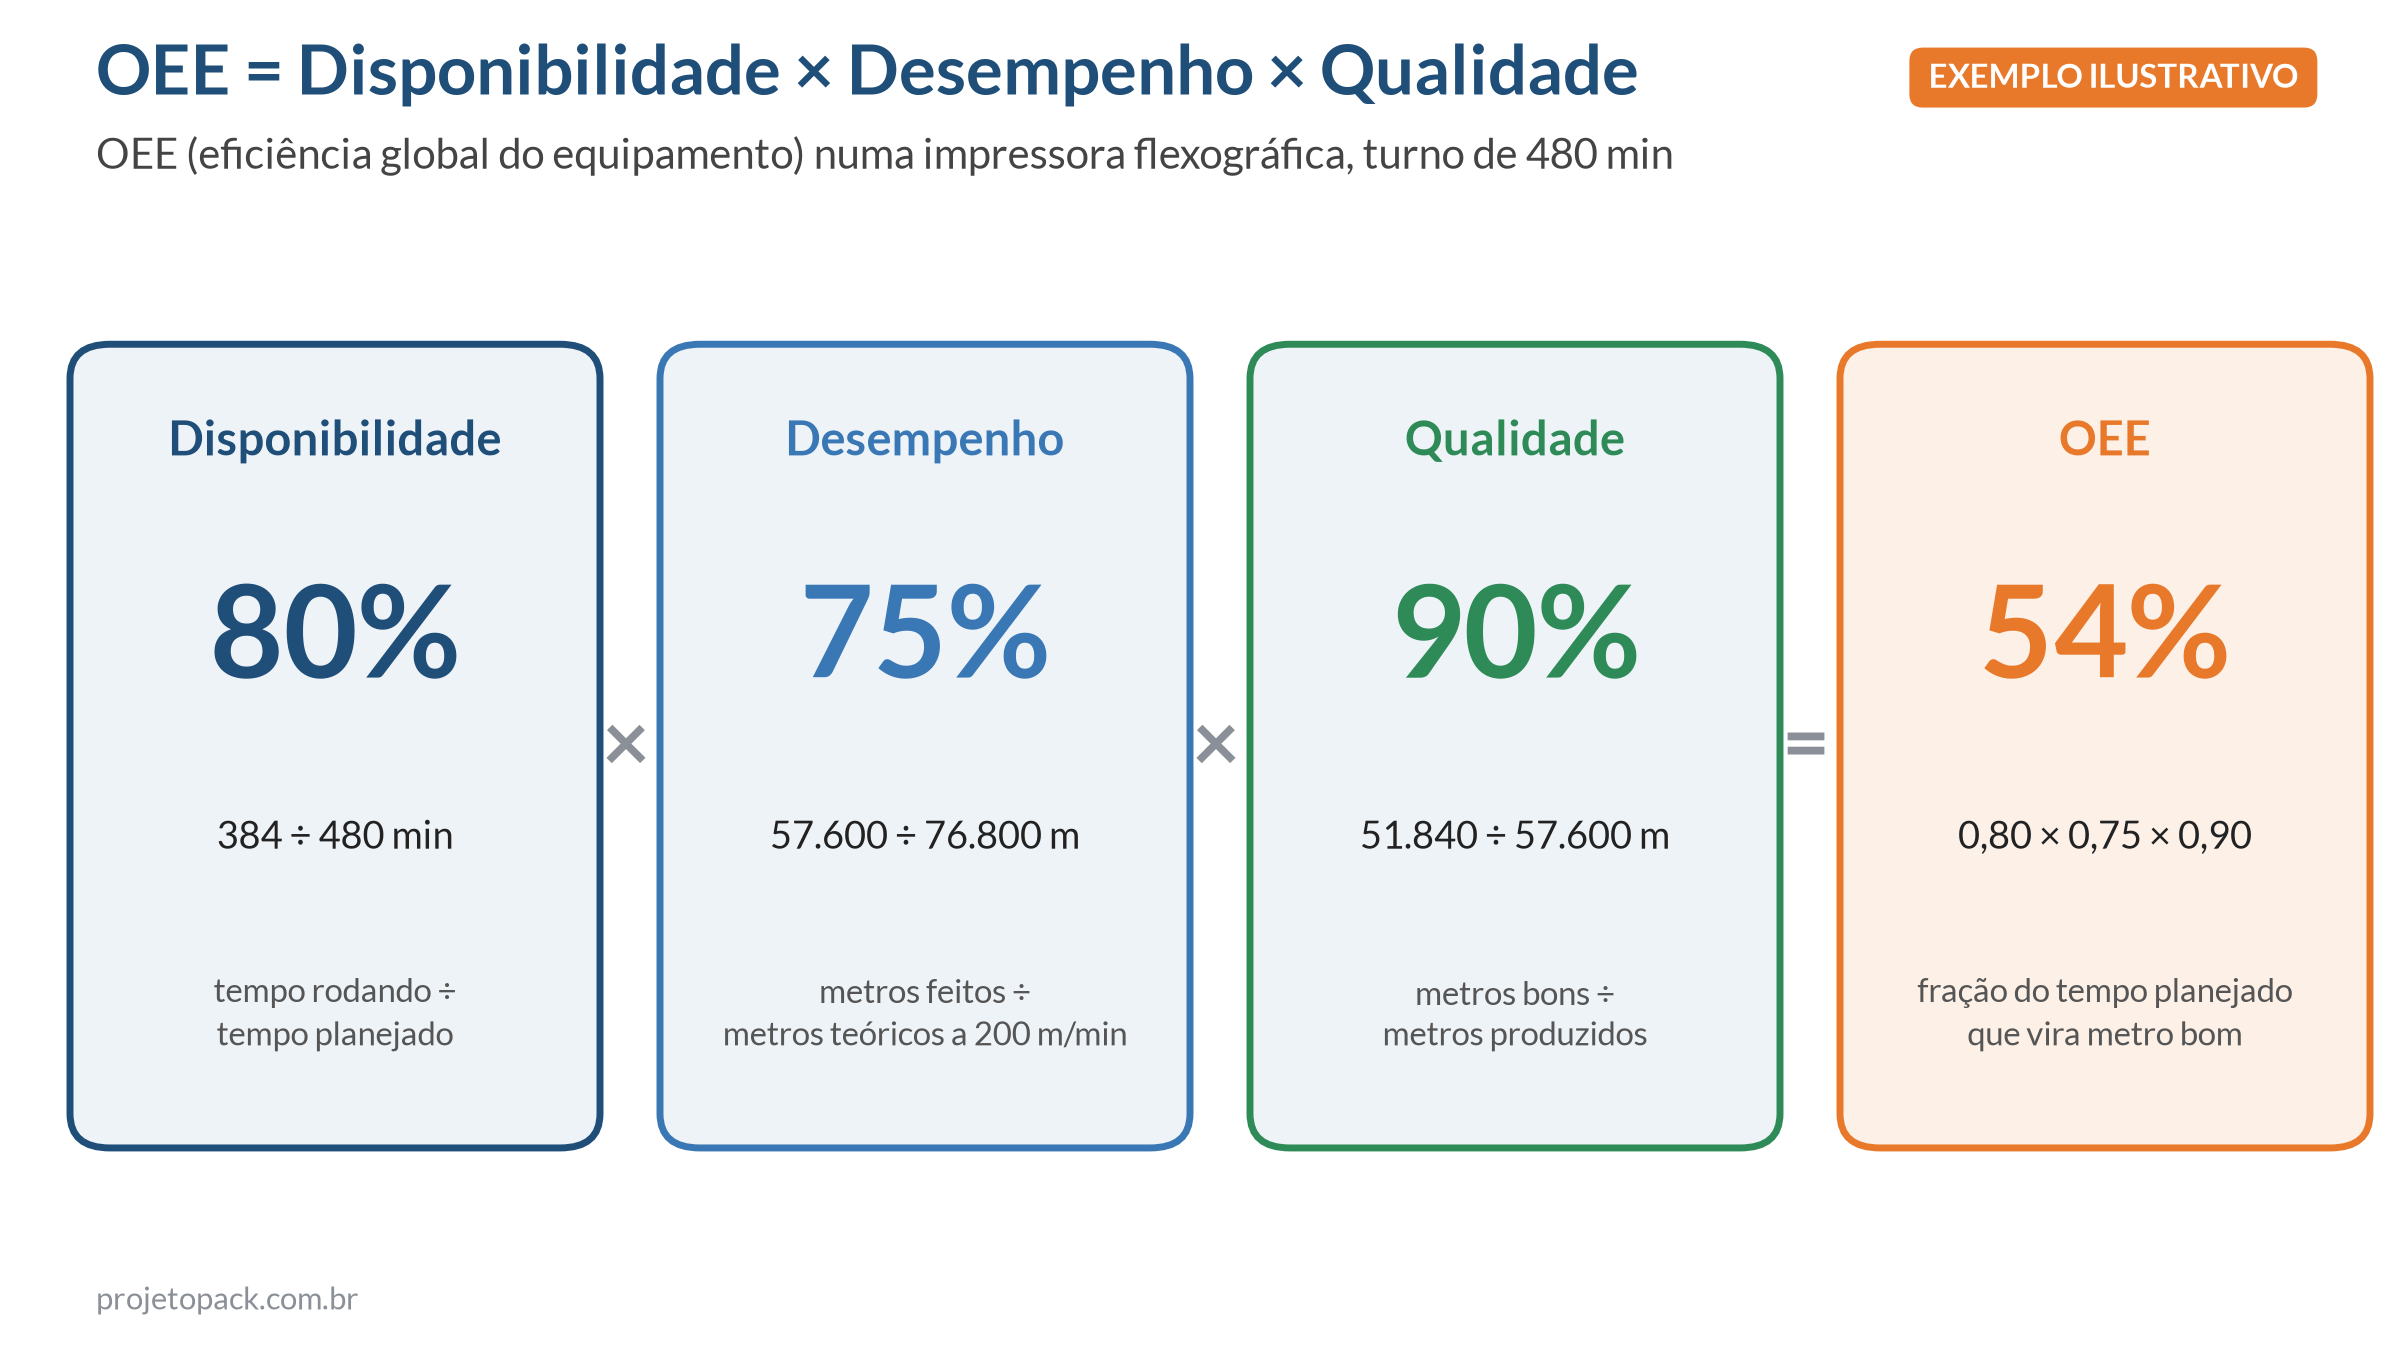
Por exemplo, se a disponibilidade é 0,80, o desempenho 0,75 e a qualidade 0,90, o OEE fica em 0,80 × 0,75 × 0,90 = 0,54 (54 por cento). Assim, o produto deixa claro por que “só olhar a velocidade” engana: uma prensa rápida com muito refugo e muita parada pode ter OEE baixo.
Exemplo ilustrativo: impressora flexográfica de embalagem
Os dados abaixo são ilustrativos. Afinal, servem para mostrar a conta, não para benchmarking.
| Item (ilustrativo) | Valor |
|---|---|
| Turno planejado | 480 minutos |
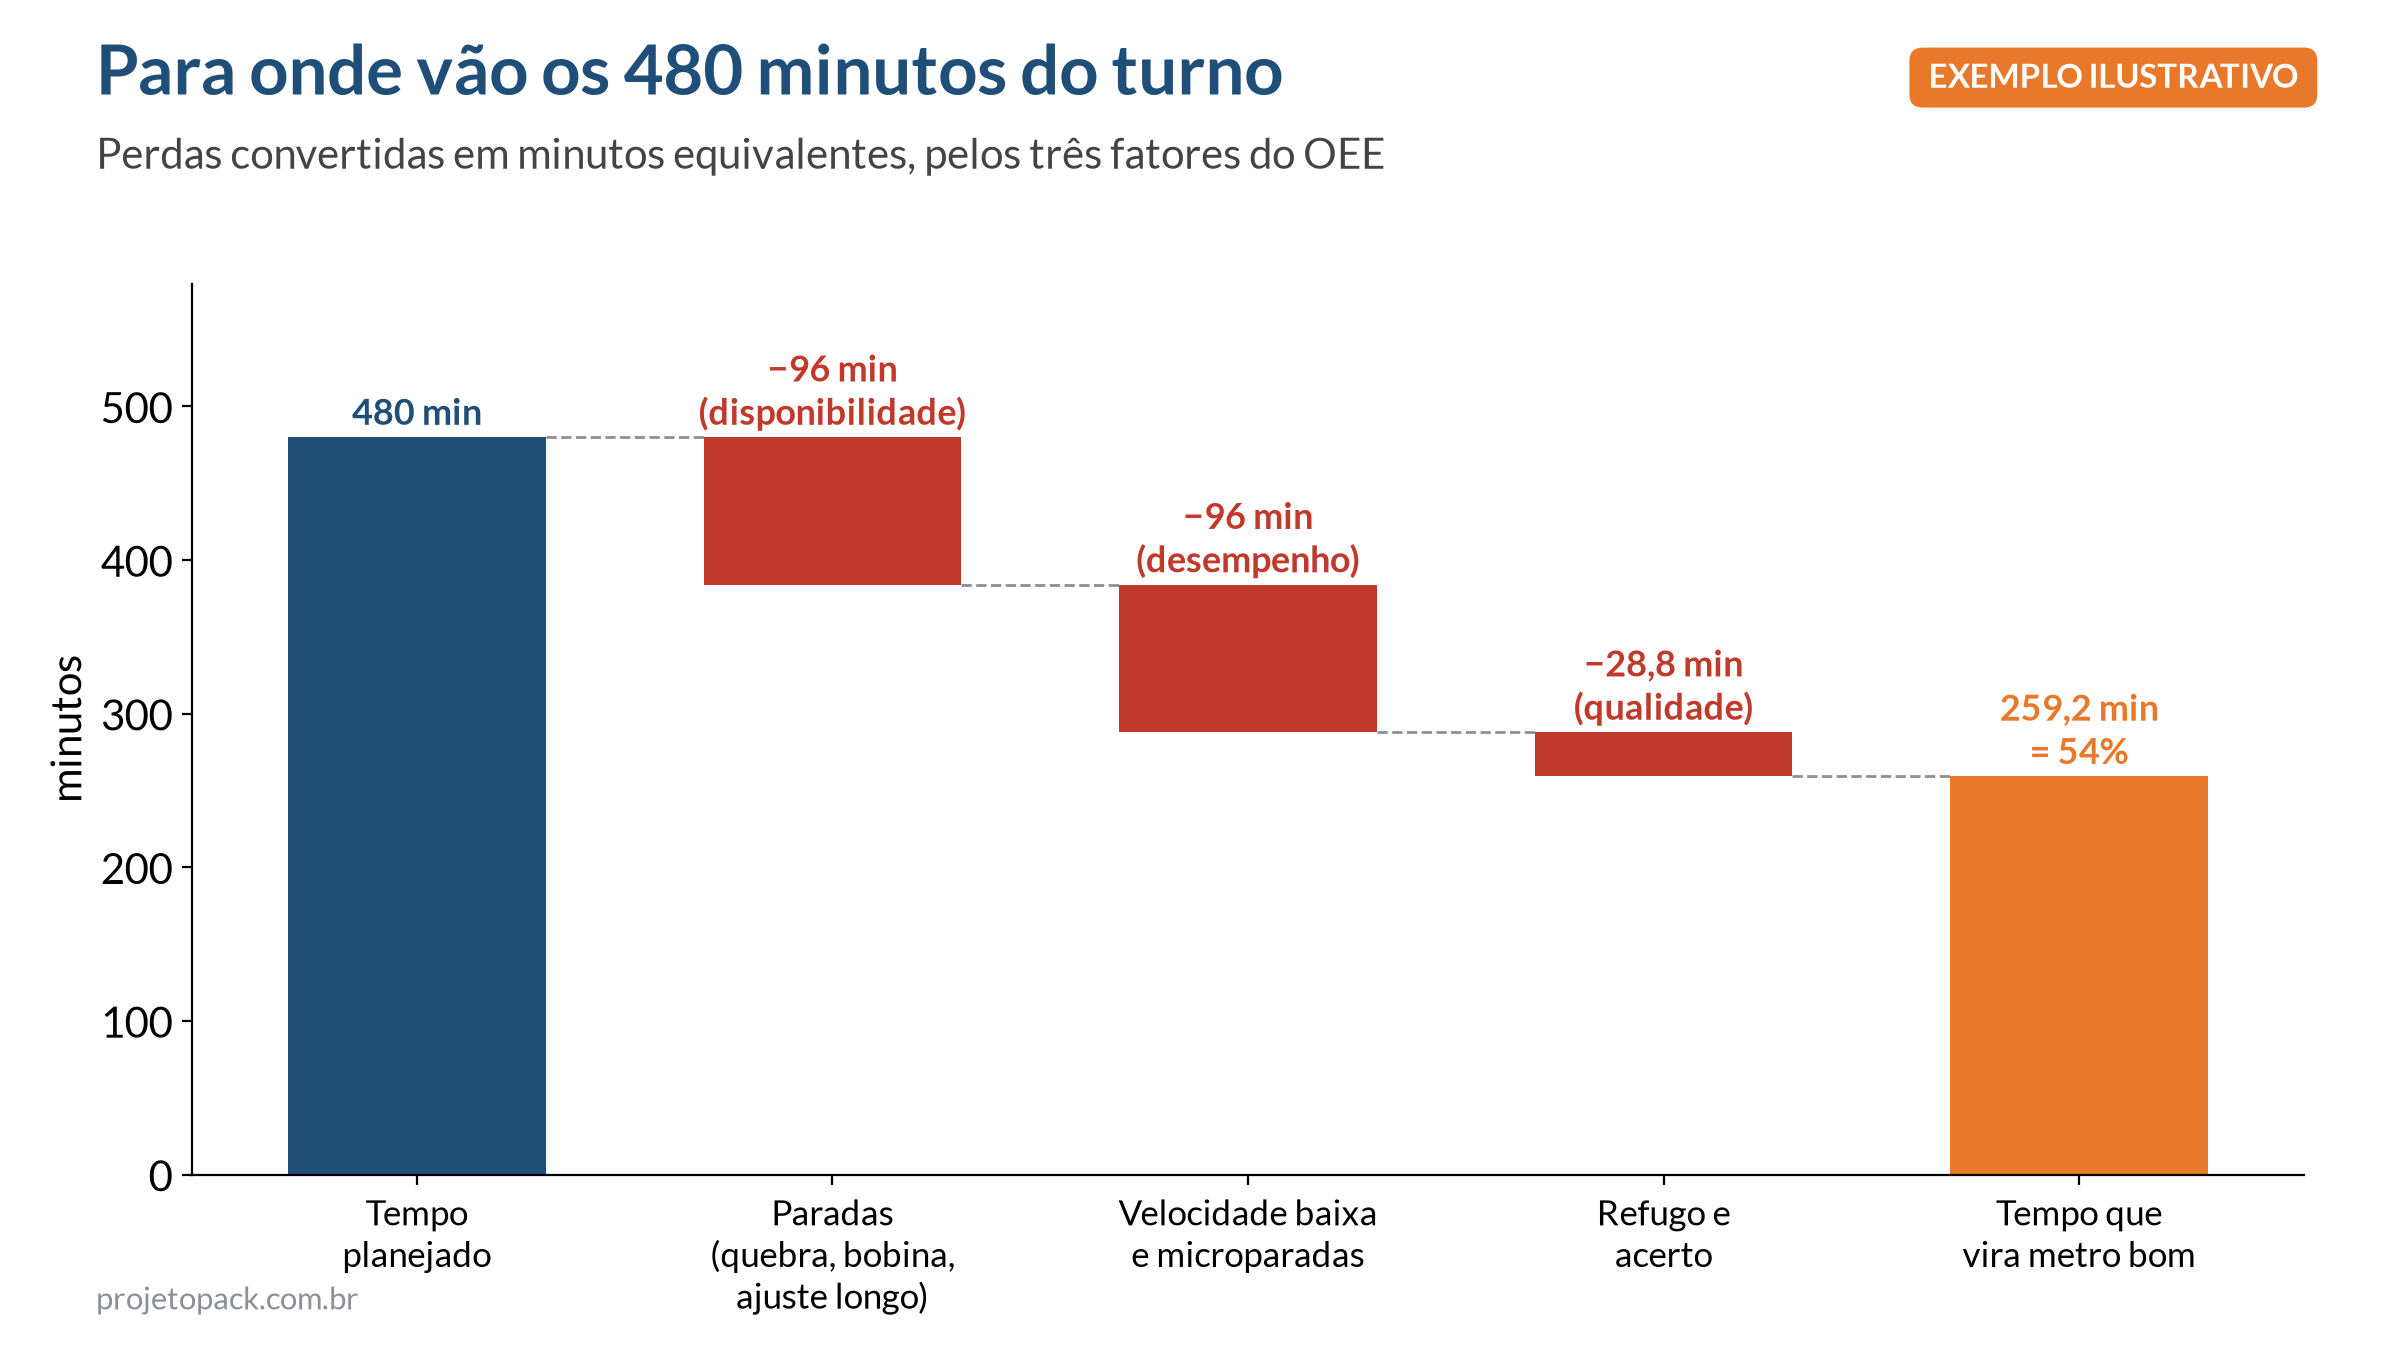
| Paradas (quebra, falta de bobina, ajuste longo) | 96 minutos |
| Tempo de operação | 384 minutos |
| Disponibilidade | 384 ÷ 480 = 0,80 |
| Velocidade de referência | 200 m/min |
| Metros teóricos no tempo de operação | 384 × 200 = 76.800 m |
| Metros efetivamente produzidos | 57.600 m |
| Desempenho | 57.600 ÷ 76.800 = 0,75 |
| Metros bons (dentro da especificação) | 51.840 m |
| Qualidade | 51.840 ÷ 57.600 = 0,90 |
| OEE | 0,80 × 0,75 × 0,90 = 0,54 (54 por cento) |
Nesse exemplo ilustrativo, portanto,, quase metade do tempo planejado não vira metro bom. Nesse caso, a pergunta útil não é “por que o OEE não é 85 por cento”. Ou seja: a perda maior está na parada, na velocidade ou no refugo?
Tabela de perdas: como aparece na gráfica e onde medir
| Perda | Como aparece na gráfica | Onde medir |
|---|---|---|
| Quebra de máquina | Prensa parada, manutenção corretiva | Tempo de parada por causa; ordem de manutenção |
| Falta de substrato ou tinta | Espera de bobina, solvente ou anilox | Parada classificada como falta de material |
| Setup / troca de trabalho | Troca de clichê, anilox, faca, receita | Tempo de setup; SMED (troca rápida de ferramenta) |
| Velocidade abaixo do padrão | Operador reduz metros/min por medo de refugo | Velocidade média × padrão da receita |
| Microparadas | Emendas, limpeza rápida, ajuste de registro | Contagem de eventos curtos no CLP ou no MES |
| Refugo de impressão | Cor fora, registro, mancha, banding | Metros refugados por causa; ΔE quando couber |
| Refugo de conversão | Corte, solda, laminação fora | Metros ou unidades após o processo seguinte |
| Startup após setup | Metros até estabilizar cor e registro | Metros de acerto separados do bom |
Em resumo, CLP é o controlador lógico programável. MES (Manufacturing Execution System) é o sistema de execução da manufatura. ΔE (delta E) é a diferença de cor medida.
Análise de dados na linha de embalagem: o que medir
No entanto, sem dados confiáveis, o OEE em gráficas vira opinião. Por isso, a análise de dados na linha de embalagem começa pelo mínimo: tempo planejado, tempo de parada com causa, velocidade, metros produzidos e metros bons. Em seguida, entram consumo de tinta e substrato, número de setups e estabilidade de cor.
Por exemplo, um post da ProjetoPack sobre o sistema Metrics, da eProductivity Software, mostra como a rastreabilidade de lotes, materiais em processo e custos ajuda a enxergar a produção além do boletim de turno. Ainda assim, o dado não substitui o gestor; ele tira a discussão do “eu acho”.
Além disso, o texto O trabalhador que opera as suas máquinas: o que os dados dizem sobre o chão de fábrica brasileiro lembra que o indicador só melhora quando o time da linha entende a meta e confia na medição.
O que o OEE em gráficas revela no Brasil
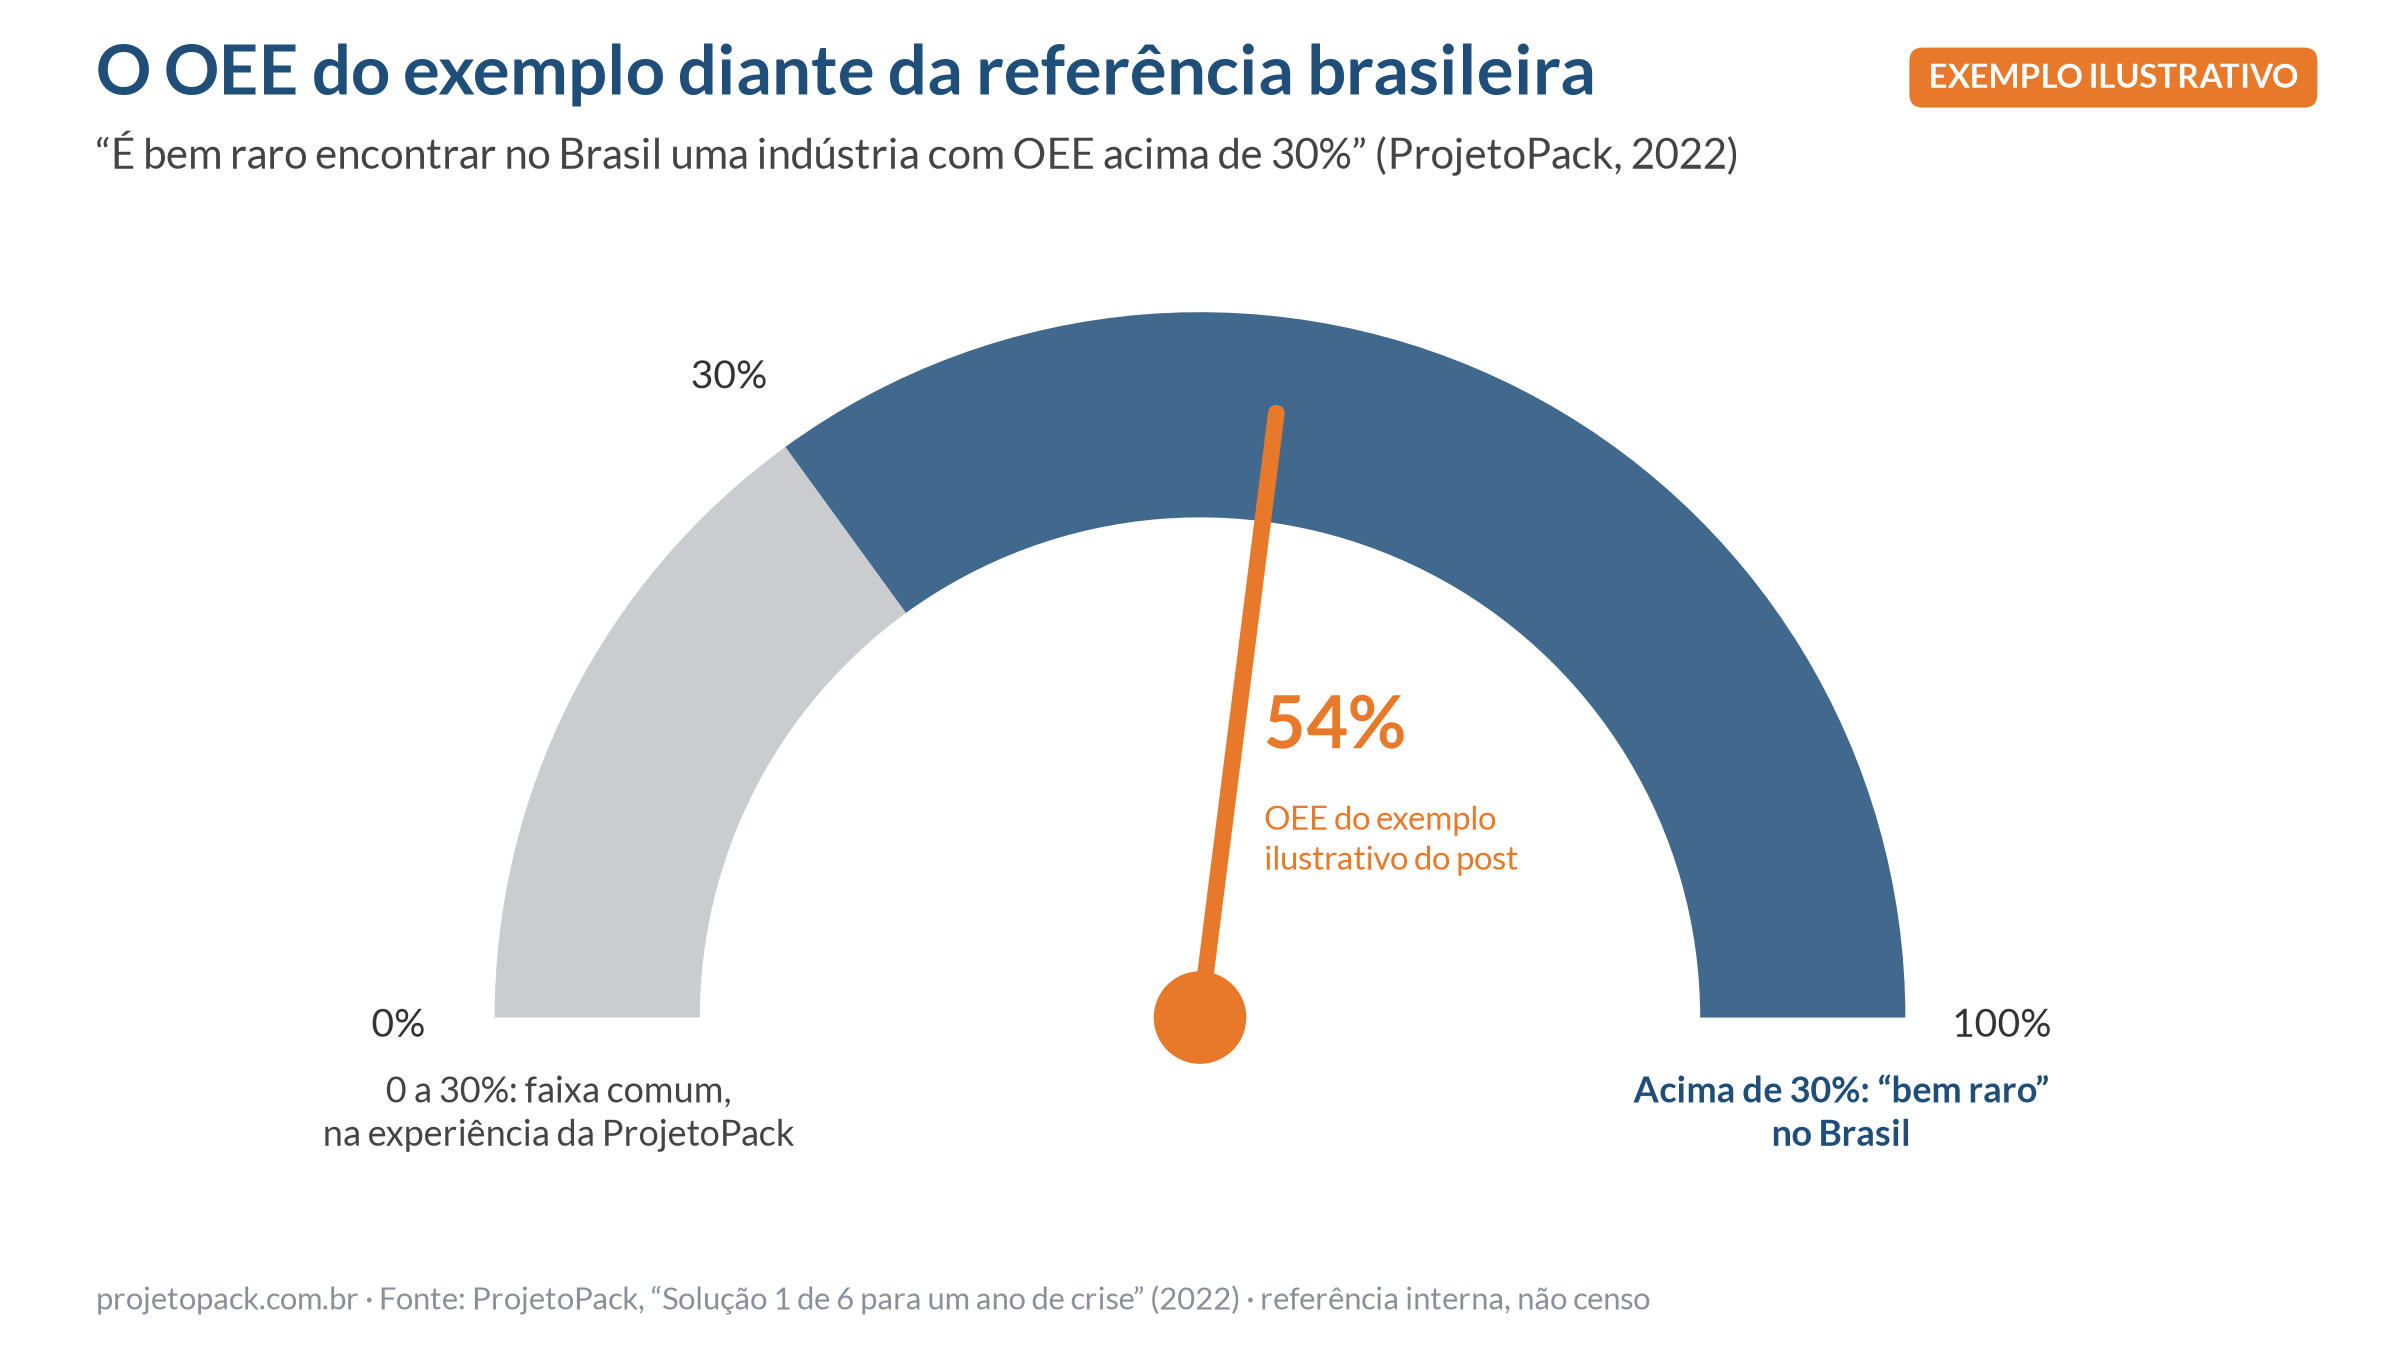
De fato, num artigo de 2022 sobre produtividade, a ProjetoPack registrou, com base em quase 20 anos de consultoria, que é bem raro encontrar no Brasil uma indústria gráfica ou convertedora com OEE acima de 30 por cento. Todavia, o dado continua sendo uma referência interna da casa: não é um censo setorial. Ainda assim, ele explica por que o OEE em gráficas é alavanca de caixa, e não só de engenharia. Quem sobe o OEE da máquina gargalo libera capacidade sem comprar prensa nova.
Por isso, o indicador aparece também nos diagnósticos de crise. No guia de turnaround de gráficas, a queda de eficiência na fábrica é um dos sete sinais de alerta.
Como usar o OEE em gráficas sem cair em armadilhas
- Uma máquina de cada vez: comece pela gargalo. Média da fábrica esconde o problema.
- Padrão de velocidade escrito: sem velocidade de referência por receita, o desempenho vira achismo.
- Causas de parada padronizadas: “outros” acima de pouco já invalida a análise.
- Não misturar setup com quebra: senão o time ataca a manutenção errada.
- Qualidade com especificação: metro “quase bom” conta como perda se o cliente não aceita.
- Meta ligada a OKR: o programa OKR (Objectives and Key Results, objetivos e resultados-chave) da ProjetoPack ajuda a amarrar o indicador à meta do trimestre.
Programas que atacam as perdas por trás do OEE em gráficas
Em síntese, o OEE em gráficas aponta a perda; o método ataca a causa. O MEPI (Máxima Eficiência na Produção de Impressos) trabalha a eficiência da produção impressa. O TPM (Total Productive Maintenance, manutenção produtiva total) mira disponibilidade e quebra. Já o SMED (Single-Minute Exchange of Die, troca rápida de ferramenta) reduz o tempo de setup, que muitas vezes é a maior fatia da indisponibilidade em tiragens curtas.
Perguntas frequentes sobre OEE em gráficas
O que é OEE em gráficas?
Em resumo, é a eficiência global do equipamento na gráfica ou convertedora: a fração do tempo planejado que vira produto bom na velocidade de referência. Ou seja, calcula-se como disponibilidade × desempenho × qualidade.
Como calcular o OEE de uma impressora de embalagem?
Na prática, defina o tempo planejado, some as paradas para achar a disponibilidade, compare a produção real com a teórica para o desempenho e divida metros bons por metros totais para a qualidade. Por fim, multiplique os três fatores.
Qual OEE é bom para uma gráfica brasileira?
Contudo, não há um alvo único publicado para todo o setor. A ProjetoPack relatou, em 2022, que é raro ver OEE acima de 30 por cento no Brasil em quase 20 anos de consultoria. Portanto, o útil é medir a gargalo e atacar a maior perda primeiro.
OEE e análise de dados na linha de embalagem são a mesma coisa?
Não. Em outras palavras, o OEE é um indicador. Já a análise de dados na linha de embalagem é o conjunto de medições (paradas, velocidade, refugo, consumo) que alimenta o OEE e outras decisões de PCP e manutenção.
Por onde começar se a fábrica não mede nada?
Comece pela máquina gargalo, com três contadores honestos: tempo de parada por causa, metros produzidos e metros bons. Assim, em uma ou duas semanas já dá para ver se a perda maior é disponibilidade, desempenho ou qualidade.
Como a ProjetoPack ajuda a subir o OEE em gráficas
Em suma, a ProjetoPack mede, interpreta e ataca as perdas por trás do OEE em gráficas e convertedoras, com programas como MEPI, TPM e OKR. Então, se a sua linha ainda discute produtividade sem número, fale conosco. Além disso, para a curadoria semanal do setor, assine o Infopack.
Fontes consultadas
- ISO 22400-2 (Automation systems and integration — Key performance indicators for manufacturing operations management — Part 2): citada pelo título e pelo objeto geral (KPIs de manufatura, incluindo eficácia do equipamento); texto normativo não reproduzido (acesso ao iso.org indisponível neste ambiente).
- ProjetoPack. Solução 1 de 6 para um ano de crise (2022): relato de que é bem raro encontrar no Brasil indústria com OEE acima de 30 por cento, em quase 20 anos de consultoria.
- ProjetoPack. Sistema Metrics permite rastreabilidade total da produção (Metrics / eProductivity Software).
Páginas internas conferidas em 16/10/2026. O exemplo da prensa flexográfica é ilustrativo.